引言
铁精矿作为高炉炼铁的核心原料,其化学组成直接影响冶炼效率、设备运行寿命及最终钢材品质。氟、氯、硫等杂质元素尽管赋存浓度较低,但其累积效应贯穿选矿、烧结及炼铁全过程,构成系统性影响。氟和氯在高温或潮湿环境下易形成HF、HCl等强腐蚀性气体,加速炉体、烟道及除尘设备的腐蚀进程,氯化物还可能在管道内壁附着导致堵塞和热效率下降;硫则从铁水带入钢材,增加热脆性风险,并加重脱硫环保负担。随着钢铁行业对原料精细化管理与超低排放要求的持续升级,铁精矿中氟、氯、硫的准确同步测定已从辅助性指标上升为质量控制和工艺优化的关键环节。
传统检测方法多沿用矿石分析体系,氟、氯、硫分别采用碱熔-离子选择电极法、酸溶-电位滴定法及艾氏卡-重量法等,前处理与分析各成体系,流程冗长、试剂消耗大,难以满足高通量检测需求。本应用方案采用高温燃烧水解与离子色谱联用技术,实现同一铁精矿样品中氟、氯、硫的同时分离与定量,在保障结果准确性的前提下显著简化操作流程,为冶金行业提供一种高效、可靠的检测方案。
测试原理
铁精矿样品在高温富氧条件下水解,样品中卤化物分别转为卤化氢,硫氧化物等,在载气的作用下经冷凝管冷凝、吸收单元吸收后定容、混匀,再转入离子色谱进样分析,可定量测定氟、氯、溴、硫等元素,具体如图1、图2所示。
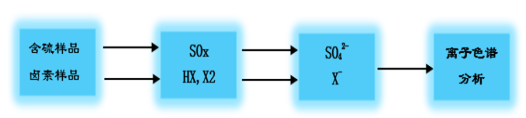
图1 测试原理图
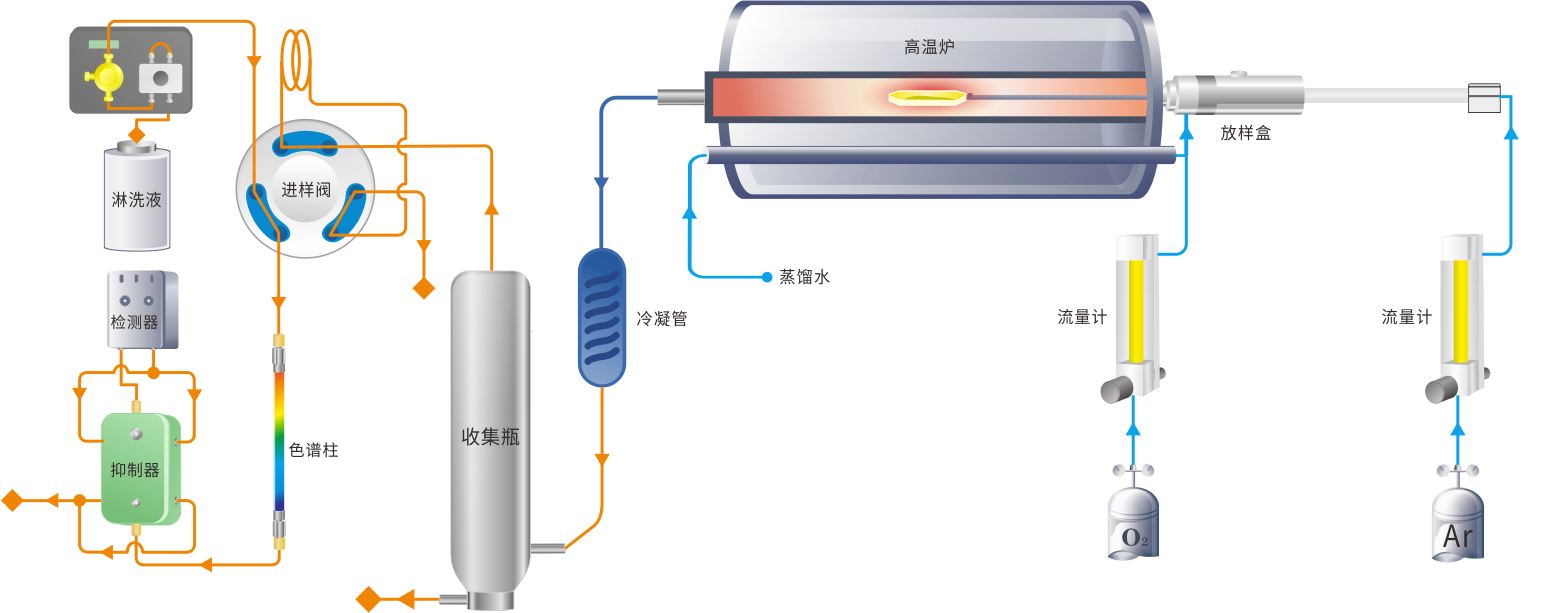
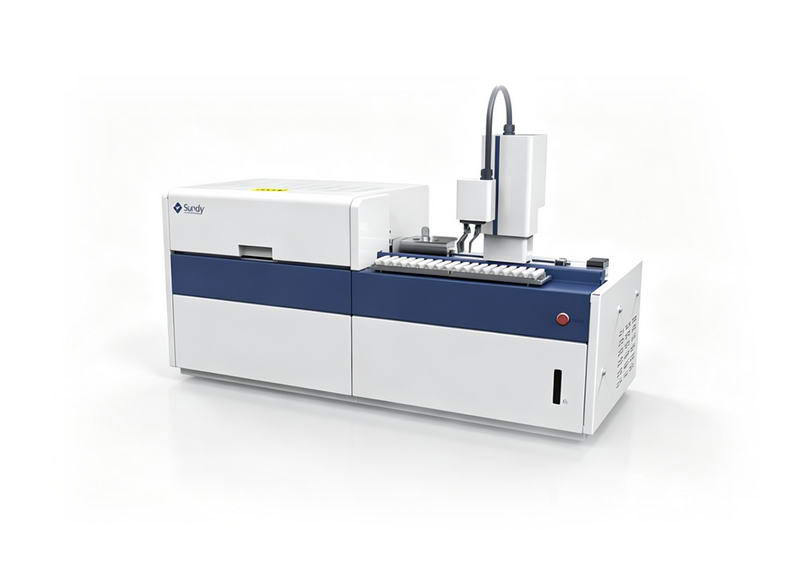
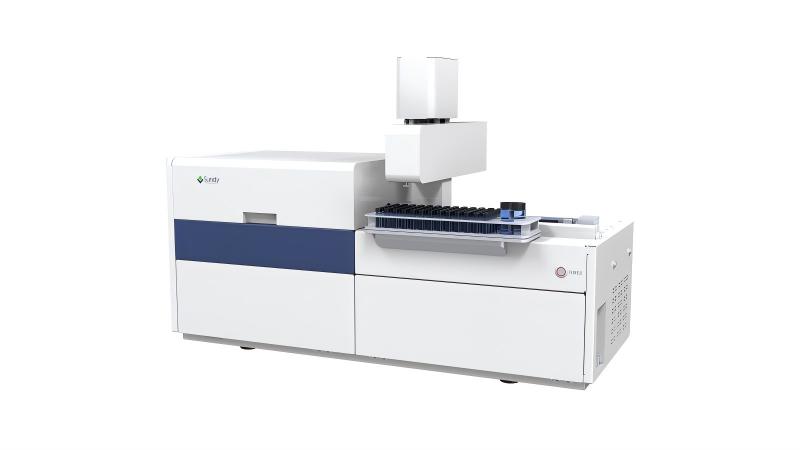
图2 高温燃烧离子色谱仪工作原理图
方法依据
标准号 | 标准名称 |
GB/T 30729 | 固体生物质燃料中氯的测定方法 |
GB/T 3558 | 煤中氯的测定方法 |
GB/T 4633 | 煤中氟的测定方法 |
ASTM D7359 | 用高温氧化燃烧法和离子色谱检测法测定芳烃及其混合物中总氟、氯和硫的试验方法 |
测试条件
项目 | 条件/说明 |
测试对象 | 铁精矿标准物质 |
测试温度 | 1100℃ |
线性范围 | 1-20mg/L |
吸收液 | 3mL 0.5%双氧水 |
进样策略 | 采用四段式进样流程,兼顾样品裂解充分性与测试效率 |
结果与讨论
采用SDXNS200高温燃烧离子色谱分析仪检测铁精矿标准物质,测定结果汇总如表1所示(每个元素均测试6次平行样)。结果表明:
l 氟的测定均值为997.7mg/kg、氯的测定均值为261.8mg/kg、硫的测定均值为1246.0mg/kg,与标准值高度吻合,相对偏差均在标准不确定度范围内。
l 各元素回收率介于94.74%~107.93%,均处于90%~110%的满意区间。
l 精密度方面,氟、氯、硫的RSD分别为4.36%、3.03%、3.78%,均低于5%,重复性良好,可满足常规测试要求。
表1 铁精矿标准物质测试结果
F | Cl | S | ||||||
样品名称 | 测试结果(mg/kg) | 回收率(%) | 样品名称 | 测试结果(mg/kg) | 回收率(%) | 样品名称 | 测试结果(mg/kg) | 回收率(%) |
676-1 | 965.3 | 96.53 | GIP-69 | 246.7 | 98.28 | 676-1 | 1196.5 | 99.71 |
1015.5 | 101.55 | 268.0 | 106.77 | 1295.2 | 107.93 | |||
1041.1 | 104.11 | 261.5 | 104.20 | 1260.7 | 105.06 | |||
966.8 | 96.68 | 261.3 | 104.10 | 1280.2 | 106.68 | |||
1049.8 | 104.98 | 267.4 | 106.52 | 1179.1 | 98.26 | |||
947.4 | 94.74 | 265.8 | 105.91 | 1264.4 | 105.37 | |||
RSD(%) | 4.36 | - | RSD(%) | 3.03 | - | RSD(%) | 3.78 | - |
理论浓度(mg/kg) | 1000±100 | - | 理论浓度(mg/kg) | 251±21 | - | 理论浓度(mg/kg) | 1200±100 | - |